







NOTICIAS
Dimensionamiento del fermentador de cerveza: ajuste del volumen de trabajo a la producción de la sala de cocción
Dimensione un fermentador de cerveza teniendo en cuenta el mosto frío que se introduce en el tanque, el número previsto de cocciones por llenado y el espacio libre necesario para el proceso de fermentación. La capacidad nominal por sí sola no permite determinar si un tanque es adecuado para la sala de cocción. La especificación debe indicar tanto el volumen útil de líquido como el volumen interno total, con suficiente detalle para confirmar el rendimiento de enfriamiento con los niveles de llenado previstos.
Empiece por medir los volúmenes transferidos de las recetas que se utilizarán en el tanque. A continuación, evalúe el programa de llenado y el tiempo que permanece ocupado cada tanque. Estos dos cálculos determinan aspectos distintos: el tamaño que necesita cada fermentador y cuántos fermentadores requiere la producción.
Determine el volumen que realmente llega al fermentador
Las indicaciones de capacidad de la sala de cocción pueden referirse al volumen de la caldera, al mosto caliente obtenido o al tamaño previsto del lote. Ninguno de estos valores debe tomarse automáticamente como requisito de volumen de trabajo del fermentador. El mosto retenido con el trub, el líquido que queda en las líneas de transferencia y los cambios de volumen relacionados con la temperatura generan diferencias entre estas cifras.
Utilice un punto de medición uniforme: el mosto frío suministrado después del intercambiador de calor, expresado a una temperatura especificada. Si se mide directamente ese volumen, no vuelva a descontar las pérdidas de transferencia anteriores. Si solo se dispone de mediciones en la caldera, compárelas con el volumen suministrado aguas abajo antes de seleccionar un tanque.
También deben tenerse en cuenta las variaciones entre recetas. Un mosto con mucho lúpulo puede dejar más líquido retenido con los sólidos de la caldera, mientras que una longitud de cocción o un objetivo de densidad diferentes cambian la cantidad suministrada. Determine el intervalo previsto en lugar de basarse en una sola cocción satisfactoria. El extremo superior determina la capacidad; el inferior permite comprobar si el tanque puede controlar la temperatura con llenados menores.
Capacidad de líquido necesaria = mosto frío por cocción × cocciones por llenado + adiciones posteriores de líquido.
Las adiciones posteriores incluyen la suspensión de levadura y cualquier ingrediente líquido previsto que aumente el volumen de forma significativa. El rendimiento de cerveza envasada debe calcularse por separado: la retirada de levadura, el muestreo y las pérdidas posteriores reducen el volumen comercializable, pero no reducen el espacio inicial necesario para la fermentación.
Convierta el volumen de trabajo en capacidad total del tanque
Pregunte qué incluye la capacidad indicada. Una designación como «fermentador de 20 hL» podría referirse al volumen de trabajo o al volumen interno total. Los planos deben indicar el nivel de líquido correspondiente al volumen de trabajo especificado, incluido el líquido contenido en el cono. Las dimensiones externas no determinan la capacidad útil.
El espacio libre debe permitir la formación de espuma y la generación de gas durante la fermentación sin que el producto obstruya la salida de gas. Las necesidades varían según el comportamiento de la levadura, la composición del mosto, la temperatura de fermentación y el régimen de presión previsto. Una fermentación vigorosa y una fermentación moderada no justifican necesariamente el mismo nivel máximo de llenado.
Si el espacio libre se expresa como una fracción del volumen total, utilice la fórmula siguiente:
Volumen interno total = volumen de líquido necesario ÷ (1 − fracción de espacio libre).
Como ejemplo ilustrativo, supongamos que cada cocción suministra 1,000 L de mosto frío y que el fermentador recibe dos cocciones. Sin tener en cuenta las adiciones en este ejemplo, el volumen de líquido necesario es de 2,000 L. Si la especificación del proceso reserva el 20% del volumen total como espacio libre, el volumen interno total debe ser de al menos 2,500 L. Estos valores supuestos sirven para mostrar el cálculo; no constituyen una reserva universal para la fermentación.
La base del porcentaje es importante. Añadir el 20% a 2,000 L da como resultado un tanque de 2,400 L, en el que el espacio vacío representa solo el 16.7% del volumen total. Indique claramente si la reserva es un porcentaje del volumen de líquido o del volumen total del tanque.
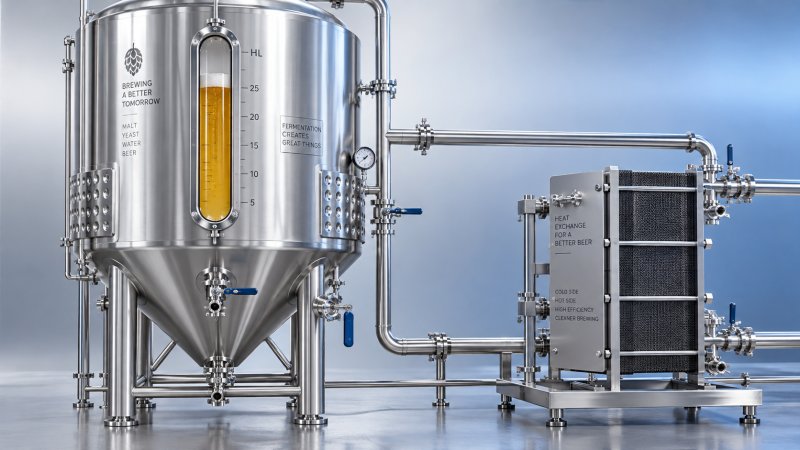
Confirme cómo se relaciona el nivel superior de líquido con la salida de gas, el dispositivo de aspersión y los demás accesorios internos. El volumen adicional de la envolvente solo resulta útil si la disposición del tanque conserva el espacio libre necesario para la fermentación. El control de la espuma también requiere un sistema adecuado de gestión de gases; el espacio libre por sí solo no puede compensar una vía de venteo restringida.
El llenado con varios lotes modifica el rango operativo
Un fermentador que admite dos cocciones reduce el número de tanques necesarios para un volumen de producción determinado, pero condiciona su utilización a la posibilidad de suministrar cocciones compatibles dentro de un intervalo de llenado aceptable. Si se retrasa la segunda cocción, el tanque queda parcialmente lleno mientras las condiciones de fermentación ya están cambiando.
Defina el intervalo máximo entre transferencias junto con los procedimientos de inoculación de levadura y aireación del mosto. Las adiciones posteriores introducen mosto fresco en un tanque donde la fermentación ya está en curso. Por lo tanto, deben definirse las condiciones del proceso relativas a su temperatura, aporte de oxígeno y momento de adición. El llenado en distintos días de producción requiere una evaluación que va más allá de duplicar simplemente la producción de la sala de cocción.
La primera cocción también debe alcanzar suficiente superficie de enfriamiento para controlar la temperatura. Un tanque diseñado para una carga completa de dos cocciones podría funcionar mal con media carga si el líquido queda por debajo de gran parte de la camisa. Solicite el volumen mínimo de operación admitido e identifique qué zonas de la camisa siguen siendo eficaces a ese nivel.
Compare las configuraciones teniendo en cuenta el programa de producción:
Calcule el número de tanques a partir del ciclo completo de ocupación
La duración de la fermentación por sí sola subestima el tiempo de ocupación del tanque. Incluya el llenado, la fermentación, cualquier maduración realizada en el mismo tanque, el enfriamiento, la transferencia, la limpieza y la preparación para el siguiente llenado. Si la cerveza se traslada a un tanque de acondicionamiento independiente, utilice el momento real en que el fermentador queda disponible.
Número de tanques de referencia = llenados del fermentador por semana × días de ocupación ÷ 7. Redondee hacia arriba y compruebe después el resultado en un calendario. La capacidad media no revela los conflictos entre los días de cocción programados y los momentos en que quedan libres los tanques.
Por ejemplo, cuatro cocciones semanales agrupadas en llenados de dos cocciones generan dos llenados de fermentador por semana. Con un tiempo de ocupación supuesto de 21 días, seis tanques proporcionan la capacidad teórica en régimen estable. Este cálculo no incluye capacidad de reserva para una fermentación prolongada, mantenimiento o una transferencia retrasada. Un programa viable debe indicar cuándo queda limpio y disponible cada tanque.
Si se produce una cartera variada de cervezas, calcule la ocupación según cada receta y la asignación prevista de los tanques. Una cerveza de larga permanencia puede bloquear un tanque grande necesario para varios ciclos más cortos. Aumentar el tamaño de cada tanque no resolverá ese conflicto si no es posible agrupar cocciones compatibles o si el almacenamiento posterior retrasa la liberación del tanque.
Exija planos y datos de rendimiento que respalden la capacidad indicada
Dos tanques con el mismo volumen de trabajo pueden diferir en altura, diámetro, geometría del cono y superficie de la camisa. Una columna de líquido más alta modifica la presión hidrostática en el fondo. La geometría también afecta a la recolección de levadura y a la relación entre el nivel de líquido y las superficies de enfriamiento. Por ello, aumentar la capacidad requiere algo más que cambiar la cifra indicada para el volumen.
La evaluación del enfriamiento debe abarcar la eliminación del calor de fermentación y el programa de enfriamiento previsto. Especifique las condiciones de suministro de glicol, el caudal disponible, la zonificación de la camisa y los niveles de llenado mínimo y máximo. Una capacidad de enfriamiento demostrada con el tanque lleno no acredita el control de temperatura con una sola cocción en un tanque de mayor tamaño.
La construcción en acero inoxidable, los interiores pulidos y los accesorios de limpieza tampoco demuestran la idoneidad para la fermentación. Untanque de almacenamiento de aceite vegetal comestible para planta puede incluir una camisa de glicol, una descarga cónica y una bola de limpieza CIP, pero esas características, por sí solas, no establecen ni el espacio libre para la fermentación ni la idoneidad para las condiciones de presión previstas. Las especificaciones de un tanque de almacenamiento no pueden sustituir la definición del rango operativo de un fermentador.
La especificación final de dimensionamiento debe relacionar el volumen de mosto frío necesario con un nivel de trabajo marcado, el espacio libre reservado, el llenado mínimo admitido y el intervalo máximo de llenado. Incluya los límites de diseño de presión y vacío que correspondan a las condiciones de fermentación, enfriamiento, transferencia y limpieza. Los planos de instalación también deben mostrar el espacio necesario para el acceso y los accesorios: disponer de suficiente volumen en el tanque tiene poca utilidad práctica si no es posible instalarlo o realizar su mantenimiento en el espacio disponible.