









NOTICIAS
Dimensionamiento de la refrigeración de tanques de fermentación para los picos de carga de la vendimia
En plena vendimia, los problemas de refrigeración de una bodega rara vez se deben a un único tanque con una demanda excepcionalmente alta. Suelen surgir cuando coinciden varias necesidades habituales: entra mosto caliente en la bodega, las fermentaciones alcanzan su máxima actividad y otro lote necesita enfriarse antes de la siguiente entrega. Un sistema que funcionaba holgadamente la semana pasada puede dejar de repente al personal intentando alcanzar los valores de consigna.
Por eso, dimensionar la refrigeración de los tanques de fermentación requiere algo más que multiplicar el volumen de los recipientes por una capacidad frigorífica estándar. Los responsables del proyecto necesitan una estimación justificable de las cargas térmicas simultáneas y, a continuación, comprobar que las camisas de los tanques, la distribución de glicol y el enfriador pueden evacuar realmente ese calor en las condiciones de la vendimia.
Empiece por el periodo de mayor actividad de la vendimia, no por la capacidad total de los tanques
Una bodega con diez tanques no necesita necesariamente capacidad frigorífica para diez fermentaciones simultáneas idénticas en su punto máximo. Del mismo modo, suponer que solo la mitad de los tanques necesitará refrigeración puede ser arriesgado si las condiciones meteorológicas o las decisiones de cosecha concentran las llegadas de uva.
Elabore un programa operativo por horas para el periodo de mayor actividad que resulte razonablemente previsible. Para cada tanque, registre el volumen de trabajo, la temperatura del mosto de entrada, la temperatura objetivo, el tiempo de llenado, la fase de fermentación y el plazo necesario para completar el enfriamiento. Incluya también otros consumidores de la instalación frigorífica, como intercambiadores de calor para mosto, estabilización en frío o almacenamiento refrigerado, cuando funcionen con la misma planta.
La distinción clave es la que existe entre la carga conectada y la carga coincidente. La carga conectada representa todo lo que el sistema podría atender; la carga coincidente, lo que debe atender al mismo tiempo. Utilice los programas de producción para determinar la simultaneidad en lugar de elegir un porcentaje arbitrario.
Analice también un escenario de llegadas concentradas. Si el enfriamiento puede trasladarse de forma segura a un turno con menos actividad, la programación puede evitar inversiones adicionales en refrigeración. Si retrasar el enfriamiento pone en riesgo la calidad del vino o la rotación de los tanques, esa demanda debe incluirse en el pico de diseño.
Calcule por separado los distintos componentes de la demanda de los tanques de fermentación
Separar las fuentes de calor facilita revisar las hipótesis y evita que una única cifra de «vatios por litro» oculte diferencias importantes entre lotes.
Temperatura de entrada del mosto y tiempo de enfriamiento
La carga de enfriamiento sensible es:
Q = m × cp × ΔT ÷ t
Aquí, Q es la potencia frigorífica en kW, m es la masa del producto en kg, cp es el calor específico en kJ/kg·K, ΔT es la reducción de temperatura necesaria y t es el tiempo de enfriamiento en segundos. Para un diseño detallado, utilice valores de densidad y calor específico específicos del producto.
Como ejemplo orientativo, supongamos 10.000 kg de mosto, un calor específico de 4,0 kJ/kg·K y una reducción de 12 °C en 12 horas. La potencia sensible media es de aproximadamente 11,1 kW. Si el tiempo permitido para el enfriamiento se reduce a la mitad, dicha potencia se duplica.
Este cálculo indica cuánto calor es necesario extraer, pero no demuestra que una camisa pueda hacerlo. Cuando sea necesario enfriar rápidamente el mosto de entrada, puede resultar más práctico seleccionar adecuadamente un intercambiador de calor situado aguas arriba que depender exclusivamente de las camisas de los tanques.
Calor liberado durante la fermentación
El calor de fermentación depende de la velocidad de consumo del azúcar, no solo de la concentración inicial de azúcar. Estimar la energía total de fermentación y dividirla por toda la duración del proceso puede subestimar considerablemente la demanda durante las horas de mayor actividad.
Una relación preliminar útil es:
Qfermentación = azúcar consumido por hora × calor liberado por kilogramo ÷ 3.600
Si el consumo de azúcar se expresa en kg/h y el calor liberado en kJ/kg, el resultado es kW. A modo de ejemplo, un lote de 10.000 litros que consume azúcar a razón de 2 g/L/h procesa 20 kg/h. Si se supone un calor liberado de 550 kJ/kg, el resultado es de aproximadamente 3,1 kW.
Estas cifras son hipótesis de cálculo, no valores universales para el diseño de bodegas. Valide las tasas máximas de consumo y las hipótesis sobre el calor liberado con el equipo de enología, los registros de fermentación o el diseñador del proceso. La selección de levaduras, la temperatura, la gestión de nutrientes y el estilo del vino pueden modificar considerablemente el perfil de carga.
Ganancias de calor ambientales y auxiliares
Añada el calor que entra a través de las paredes de los tanques, las tuberías y los accesorios, así como el calor pertinente de las bombas y de otras cargas compartidas del proceso. Los tanques exteriores expuestos al sol requieren una evaluación distinta de la de los tanques aislados situados en una bodega climatizada. El aislamiento reduce la ganancia de calor, pero no elimina el calor de fermentación.
Ejemplo de una instantánea de la carga máxima
Considere un periodo hipotético de vendimia con cuatro fermentaciones activas de 10.000 litros y dos lotes adicionales que requieren el enfriamiento descrito anteriormente. Suponga que los lotes nuevos todavía no generan una cantidad significativa de calor de fermentación.
Si los lotes que acaban de llegar también están fermentando, añada el calor que generan. A continuación, establezca una reserva explícita para la incertidumbre y la ampliación acordada. Evite acumular hipótesis conservadoras, penalizaciones excesivas por simultaneidad y un amplio factor de seguridad final sin explicar cada una de ellas.
Sobre todo, especifique la capacidad frigorífica neta disponible en las condiciones reales de funcionamiento. La capacidad nominal de un enfriador puede corresponder a un fluido más caliente o a una temperatura ambiente más baja que las que se dan durante la vendimia.
Compruebe la trayectoria de transferencia de calor antes de pedir un enfriador de mayor tamaño
La capacidad frigorífica es solo un eslabón de la cadena. El calor debe pasar del vino a través de la pared y la camisa del tanque, llegar al glicol circulante y volver a la planta de refrigeración.
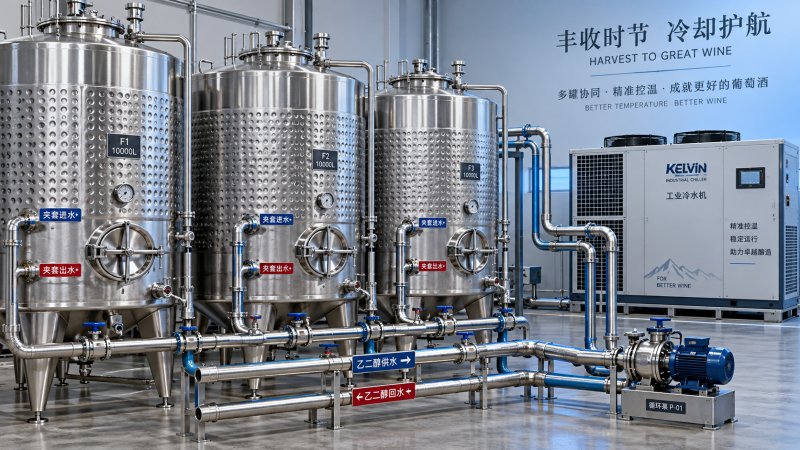
Para cada tanque de fermentación, solicite la superficie de la camisa, la disposición de sus circuitos, la presión permitida, el caudal recomendado y el rendimiento de refrigeración con las temperaturas propuestas del producto y del glicol. Compruebe el rendimiento con el nivel mínimo de llenado de trabajo: la superficie de la camisa situada por encima del líquido aporta muy poco al enfriamiento útil del producto.
Una comprobación preliminar de la camisa utiliza Q = U × A × ΔTlm, donde U es el coeficiente global de transferencia de calor, A es la superficie mojada efectiva y ΔTlm es la diferencia de temperatura media logarítmica. Los cálculos del proveedor deben reflejar las condiciones reales de funcionamiento. La formación del sombrero en los vinos tintos, la circulación natural limitada y los gradientes de temperatura del producto pueden hacer que los coeficientes genéricos no sean fiables.
Compruebe tanto el final como el inicio del enfriamiento. A medida que el vino se acerca a la temperatura objetivo, disminuye la diferencia de temperatura que impulsa la transferencia de calor. Una camisa que extrae rápidamente el calor del mosto caliente puede tener dificultades durante los últimos grados.
Dimensione la circulación de glicol para la misma demanda simultánea
El caudal de circulación necesario se calcula con ṁ = Q ÷ (cp × ΔT). Para una carga de 40 kW, un calor específico supuesto de 3,7 kJ/kg·K para la mezcla de glicol y un aumento de 5 °C entre la impulsión y el retorno, el caudal másico es de aproximadamente 2,16 kg/s. Conviértalo en caudal volumétrico utilizando la densidad de la mezcla seleccionada.
Confirme la concentración de glicol según los requisitos de protección contra la congelación y las recomendaciones del proveedor. Una concentración excesiva aumenta la viscosidad y puede reducir el rendimiento de transferencia de calor. La selección de la bomba debe contemplar las pérdidas de presión en los colectores, las válvulas, los filtros y las camisas, así como en el circuito más exigente, y no solo el caudal total.
Un equilibrado adecuado de las derivaciones y unas válvulas de control bien seleccionadas evitan que los tanques cercanos reciban un caudal desproporcionado. Un depósito de inercia puede reducir los ciclos de funcionamiento y responder a variaciones breves, pero no puede compensar una capacidad frigorífica insuficiente durante horas.
Convierta el cálculo en una especificación de compra y puesta en marcha
Exija a los proveedores de tanques y equipos de refrigeración que utilicen el mismo programa de cargas. Especifique los volúmenes de trabajo, las temperaturas objetivo, los tiempos de enfriamiento, las condiciones ambientales de la planta, las propiedades del glicol, los límites de presión de las camisas y los escenarios de funcionamiento simultáneo. Defina cómo se medirá la temperatura de los tanques y cómo se comprobarán las diferencias de temperatura.
Shandong Weike Machinery Equipment Co.,Ltd fabrica tanques de acero inoxidable para vino y otros recipientes de proceso, y ofrece servicios de diseño, instalación y puesta en marcha. Su gama también incluye tanques mezcladores de leche de acero inoxidable con camisas de refrigeración, sondas RTD y sistemas CIP. Estas características son pertinentes para hablar del control térmico, pero no debe suponerse que los equipos de mezcla para productos lácteos son adecuados para la fermentación del vino sin una evaluación de ingeniería específica para la aplicación.
Antes de la aceptación, verifique el caudal suministrado, las temperaturas de impulsión y retorno del glicol, la calibración de los sensores, el funcionamiento de las alarmas y el rendimiento de refrigeración simultánea con cargas representativas. Acuerde las prioridades de emergencia en caso de que la capacidad se vea limitada.
Un sistema bien dimensionado no es simplemente el enfriador más grande que se pueda pagar. Es una cadena de refrigeración coordinada que satisface el programa más exigente de la bodega que resulte razonablemente previsible y permite al equipo de bodega mantener un control predecible cuando la vendimia apenas deja margen para reaccionar.