







NOTICIAS
Clasificaciones de presión de los fermentadores de cerveza: qué verificar antes de aplicar spunding
Un fermentador de cerveza solo es adecuado para la fermentación con válvula spunding cuando sus límites de presión documentados, los componentes instalados y la protección contra sobrepresión permiten las condiciones de funcionamiento previstas. La construcción en acero inoxidable, una tapa hermética o un lote que haya fermentado correctamente a presión no bastan para demostrar su idoneidad. Si la identidad del recipiente y su presión máxima de trabajo admisible no pueden rastrearse hasta documentación fiable, la retención del CO₂ generado durante la fermentación debe quedar fuera de los procedimientos de funcionamiento aprobados.
Para los equipos de control de calidad y seguridad, la decisión se basa en tres comprobaciones: qué presión puede soportar el conjunto completo, cómo se aliviará el exceso de presión y si la fermentación, la refrigeración, el trasiego y la limpieza se mantienen dentro de los límites aprobados. El punto de ajuste de la válvula spunding es uno de los parámetros que deben evaluarse; no es la presión nominal del recipiente.
Determinar qué cubre realmente la presión nominal
Empiece por la placa de identificación del recipiente y la documentación que la respalda. Compruebe que el número de serie o el identificador del equipo coincida con la documentación del fabricante. Los registros deben indicar la presión admisible a la temperatura pertinente, los criterios de diseño y cualquier restricción de servicio. Confirme si los valores de presión son manométricos o absolutos y mantenga la coherencia de las unidades en el procedimiento operativo, los instrumentos y las especificaciones de las válvulas.
En una oferta o un expediente del equipo pueden aparecer varios valores: presión de diseño, presión máxima admisible de trabajo, presión de prueba y presión de funcionamiento recomendada. Tienen finalidades distintas. Una prueba de presión demuestra el rendimiento en las condiciones de prueba especificadas; la presión de prueba no autoriza el funcionamiento rutinario a ese valor. Si la terminología varía entre normas o fabricantes, solicite una explicación por escrito del límite de funcionamiento permitido.
La clasificación también debe abarcar la configuración instalada en la cervecería. La carcasa del recipiente puede tener una capacidad de presión documentada, mientras que una tapa de repuesto, el cierre de una boca de hombre, una mirilla o una conexión añadida pueden tener un límite inferior. Revise todo el límite de presión, incluidas las conexiones con equipos que estarán sometidos a la misma presión. La clasificación de abrazaderas, juntas y férulas depende del conjunto y de las condiciones de servicio; el grado del material de un componente, por sí solo, no es suficiente.
- Registros del recipiente: identificación, presión y temperatura admisibles, norma de diseño aplicable y documentos de inspección o conformidad.
- Cierres y conexiones: idoneidad para la presión de la boca de hombre, la tapa, las abrazaderas, las válvulas, las mirillas, las conexiones de instrumentos y las juntas.
- Espacios de presión independientes: límites independientes para la cámara del producto y la camisa de refrigeración, incluidas las restricciones relativas a las diferencias de presión entre ambas.
- Historial del equipo: reparaciones, añadidos soldados, piezas de repuesto, corrosión, deformaciones u otros cambios que puedan afectar a la clasificación original.
El diseño higiénico y la integridad frente a la presión requieren pruebas distintas. Un interior pulido, la aptitud para el contacto con alimentos o la capacidad de limpieza in situ pueden contribuir a la higiene, pero ninguno de estos factores autoriza la retención de CO₂. Un recipiente de almacenamiento atmosférico no puede convertirse en un fermentador apto para presión simplemente instalando una válvula spunding.
Interpretar la certificación en el contexto de la instalación
Una afirmación como «tanque certificado» es incompleta si no identifica la norma, los equipos cubiertos y la documentación de respaldo. ASME Boiler and Pressure Vessel Code Section VIII y la Directiva europea de equipos a presión son ejemplos de marcos que pueden ser pertinentes, según el destino y la clasificación del equipo. Tienen funciones distintas: un código de construcción y un marco normativo de conformidad no deben tratarse como etiquetas intercambiables.
En una cervecería, la cuestión práctica es si la documentación suministrada cumple los requisitos aplicables en el lugar de instalación. Es posible que la certificación de construcción deba complementarse con el registro, la inspección de la instalación o las inspecciones periódicas exigidas por la normativa local. Una marca de conformidad en un accesorio no demuestra la conformidad del conjunto completo del fermentador.
Solicite documentos vinculados al recipiente específico, no un certificado general de la empresa. Según el marco aplicable, las pruebas pueden incluir un informe de datos del fabricante, una declaración de conformidad, trazabilidad de materiales, registros de soldadura, registros de inspección y documentación de las pruebas de presión. El conjunto de documentos exigidos varía; recopilar todos los certificados posibles es menos útil que determinar qué requisitos son aplicables y si los registros los satisfacen.
Los cambios realizados después de la entrega requieren el mismo nivel de revisión. Añadir una conexión soldada, modificar un cierre o sustituir un accesorio de presión puede afectar a las hipótesis de diseño originales. Antes de volver a utilizar el recipiente bajo presión, solicite al fabricante responsable o a un especialista en equipos a presión debidamente cualificado que evalúe los cambios.
Diferenciar el control de presión de la protección contra sobrepresión
La válvula spunding controla la presión de fermentación liberando gas en torno a un punto de ajuste regulable. El dispositivo de alivio de presión protege el equipo cuando el control de presión falla o no puede gestionar el caudal de gas. Una cervecería no debe suponer que una válvula spunding cumple ambas funciones, salvo que su diseño documentado, su capacidad y su aceptación conforme a los requisitos aplicables respalden explícitamente ese uso.
El punto de ajuste de funcionamiento debe estar suficientemente separado del ajuste de alivio de protección para admitir las variaciones del control y las fluctuaciones del proceso. El ajuste de protección debe cumplir el límite admisible del recipiente y los requisitos aplicables. Cualquier acumulación de presión permitida durante el alivio se rige por las normas de ingeniería aplicables; nunca debe considerarse un margen adicional para el funcionamiento.
La capacidad de alivio es tan importante como la presión de apertura. Una válvula que se abre a la presión correcta puede seguir siendo inadecuada si no puede descargar el caudal de entrada previsible. Evalúe la generación de gas de la fermentación, los suministros de CO₂ conectados, los fallos del regulador y otras fuentes de presión pertinentes. La selección de la capacidad debe basarse en los datos del dispositivo de alivio y en el método de ingeniería correspondiente, incluidas las condiciones de descarga y la contrapresión.
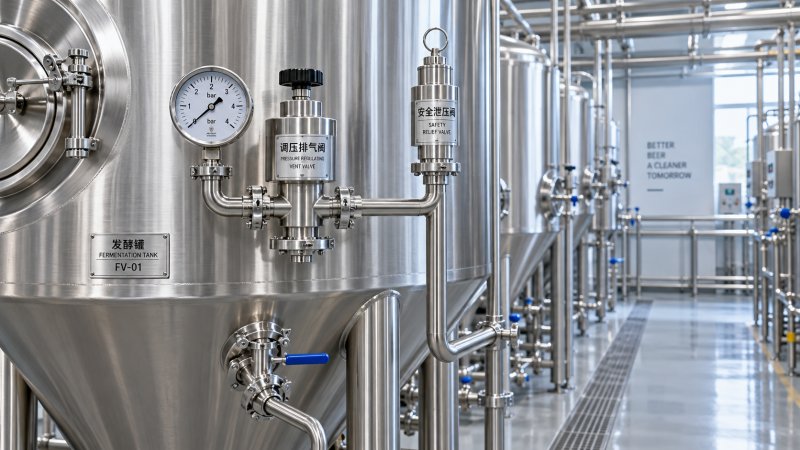
Siga todo el recorrido de alivio, desde la conexión del recipiente hasta el punto de descarga. La espuma, la levadura, el lúpulo, los depósitos secos o los residuos de limpieza pueden obstruir un conducto estrecho. Una válvula de aislamiento también puede anular la protección si su posición no se controla mediante una disposición aceptada. Las tuberías de descarga deben permitir el funcionamiento del dispositivo y conducir el CO₂ liberado a un lugar seguro; una manguera de extensión no es automáticamente inocua.
El mantenimiento debe seguir las instrucciones del fabricante del dispositivo y los requisitos de inspección aplicables. Registre la identificación, el ajuste, la inspección, el mantenimiento y la sustitución. Un aspecto limpio no demuestra que la presión de apertura o la capacidad de descarga sean correctas. Evite las pruebas improvisadas con gas comprimido: las pruebas neumáticas implican riesgos por energía almacenada y requieren un procedimiento controlado.
Aprobar todo el ciclo de funcionamiento antes del primer lote fermentado con válvula spunding
La idoneidad para la presión puede cambiar durante un lote aunque el punto de ajuste de la válvula spunding permanezca fijo. La refrigeración aumenta la disolución de CO₂ y puede reducir la presión del espacio de cabeza. El drenaje o el bombeo de la cerveza también pueden generar vacío si no puede entrar suficiente gas. Un recipiente clasificado para presión positiva puede admitir poco o ningún vacío, por lo que la maduración en frío y el trasiego requieren su propia estrategia de protección.
Compruebe el límite de vacío documentado y la idoneidad de cualquier dispositivo de alivio de vacío o suministro de gas controlado. Cuando la calidad del producto requiera excluir el oxígeno, incluya ese requisito en la disposición aprobada de presión y vacío. Un recipiente sellado sin protección no debe convertirse en el método para conservar un espacio de cabeza sin oxígeno.
La limpieza introduce otras condiciones. Los cambios de temperatura, la condensación del vapor, la compatibilidad química y el funcionamiento de la camisa pueden imponer cargas distintas de las condiciones de fermentación. Los procedimientos deben especificar la despresurización y el aislamiento seguro antes de abrir cierres o desmontar conexiones, así como un medio fiable para confirmar que se ha liberado la presión atrapada.
El control de calidad también tiene una función a la hora de establecer la ventana de funcionamiento. La retención de CO₂ puede afectar al comportamiento de la fermentación y a la carbonatación; por tanto, los programas de presión deben evaluarse junto con el rendimiento de la levadura, la atenuación, la temperatura y las especificaciones previstas de la cerveza. Cumplir los límites mecánicos del recipiente no valida por sí solo el proceso de elaboración.
Antes de autorizar la producción, registre el rango de presión aprobado, el ajuste de la válvula spunding, la disposición de alivio, las protecciones contra vacío, las comprobaciones de los instrumentos y la respuesta de los operarios ante una presión anormal. La calibración del manómetro debe ser adecuada para el rango de funcionamiento, y los operarios necesitan instrucciones claras para actuar ante una tendencia ascendente de la presión, una ventilación obstruida o discrepancias entre instrumentos.
Un registro de aprobación completo debe permitir al siguiente turno responder sin interpretaciones a tres preguntas: qué límite se aplica a este recipiente instalado, qué lo protege si falla el control de presión y qué medidas deben tomarse cuando el funcionamiento sale del rango aprobado. Si alguna respuesta depende de una suposición no documentada, resuelva esa deficiencia antes de cerrar el fermentador para la fermentación con válvula spunding.