









NOTICIAS
Integración de un tanque de mezcla en una línea de producción de bebidas en polvo
Un tanque de mezcla es adecuado para una línea de bebidas en polvo solo cuando puede humectar, dispersar e hidratar la receta dentro del tiempo disponible entre los lotes de las etapas posteriores. Seleccionar primero la capacidad del recipiente puede dejar una línea con suficiente volumen de almacenamiento, pero con una capacidad de mezcla insuficiente, espuma excesiva o un sistema de transferencia incapaz de mantener el flujo de producción.
Por lo tanto, la integración debe comenzar con la formulación y un cronograma completo del lote. La incorporación del polvo, la hidratación, el ajuste de temperatura, los controles de calidad, la descarga y la limpieza ocupan tiempo de los equipos. El diseño debe conciliar estas actividades con los requisitos del siguiente proceso, ya sea pasteurización, homogeneización, almacenamiento intermedio o llenado.
Defina las características de la receta antes de dimensionar el recipiente
El término «bebida en polvo» abarca ingredientes con comportamientos muy diferentes. El azúcar puede disolverse fácilmente en condiciones adecuadas, mientras que el cacao requiere dispersión y suspensión. Las proteínas en polvo pueden generar espuma y requieren una hidratación controlada; los hidrocoloides pueden formar grumos recubiertos de gel si su superficie exterior se hidrata antes de que el líquido llegue al centro. El diseño de un tanque para una receta fácil de disolver no demuestra que sea adecuado para toda la gama de productos.
La especificación del equipo debe identificar las condiciones de formulación más exigentes:
- Volúmenes mínimos y máximos de lote, incluida la carga inicial de líquido.
- Carga de polvo, velocidad de adición y viscosidad alcanzada durante el proceso.
- Rango de temperatura requerido y límites de exposición térmica de los ingredientes.
- Niveles aceptables de espuma, aire incorporado, partículas sin dispersar y sedimentación.
- Tiempo de hidratación y criterio medible para autorizar la descarga de un lote.
Estas condiciones determinan mucho más que la potencia del motor. Incluso con volúmenes iniciales bajos, el nivel debe cubrir adecuadamente el impulsor. El aumento de la viscosidad modifica la circulación y el comportamiento de la descarga. La espuma y el aumento temporal de volumen durante la adición de polvo requieren un espacio libre superior al volumen final de la bebida. Especifique por separado el volumen bruto del recipiente y su volumen útil de trabajo.
El tamaño del lote también debe ajustarse al programa de producción. Como cálculo ilustrativo, un lote útil de 2,000 litros con un ciclo completo de 90 minutos proporciona una producción media de aproximadamente 1,333 litros por hora, sin contar los tiempos de inactividad adicionales. No puede abastecer de forma continua una demanda de 2,000 litros por hora en las etapas posteriores sin otra fuente de producto preparado. Un tanque de reserva puede cubrir interrupciones, pero no puede corregir un déficit de capacidad sostenido.
Separe la humectación del polvo de la mezcla en volumen
Un agitador que hace circular con éxito una bebida terminada puede tener dificultades para incorporar ingredientes secos. La circulación en volumen mueve el material por el recipiente; la humectación pone el líquido en contacto con las superficies del polvo; la dispersión descompone los aglomerados; y la hidratación requiere tiempo en condiciones adecuadas. Estas funciones no deben tratarse como si fueran intercambiables.
Para ingredientes fácilmente solubles con una carga moderada, puede bastar con añadirlos de forma controlada a un tanque con buena circulación. Los polvos difíciles de humectar pueden justificar un sistema de inducción de polvo en línea o un mezclador rotor-estator. Cuando la viscosidad limita la circulación o la transferencia de calor en las paredes, puede ser necesario un sistema de ancla o raspador. La selección debe basarse en pruebas de formulación, no en un requisito general de alta cizalla.
Una mayor cizalla no siempre es mejor. Puede elevar la temperatura del producto, aumentar la incorporación de aire en condiciones de funcionamiento inadecuadas o alterar estructuras sensibles a la cizalla. Cuando se requiere una dispersión intensiva, una disposición eficaz consiste en aplicarla durante la incorporación del polvo y luego reducir la intensidad de mezcla mientras termina la hidratación.
La velocidad de alimentación del polvo forma parte de este diseño. Alimentarlo más rápido de lo que el líquido puede humectarlo y arrastrarlo favorece la formación de capas flotantes y grumos. Establezca conjuntamente la secuencia de adición, los límites de velocidad de alimentación, la temperatura del líquido y el rango de funcionamiento del mezclador. La carga de sacos también requiere acceso seguro y un control adecuado del polvo; el riesgo de polvo combustible debe evaluarse en función de los ingredientes reales y las condiciones de manipulación.
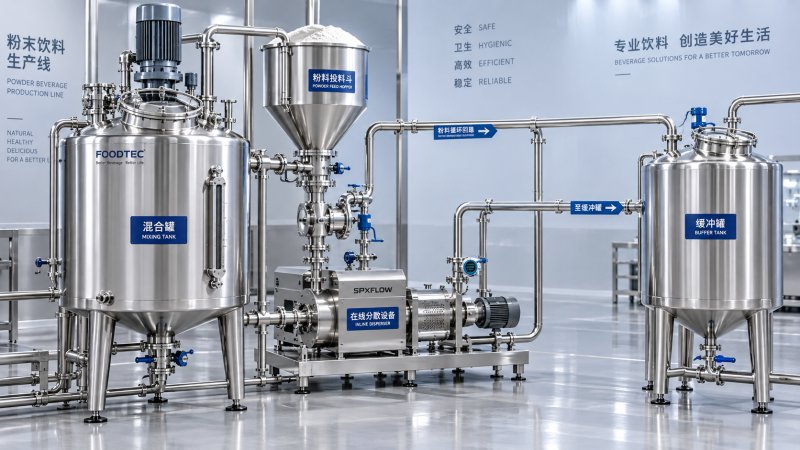
Una ruta de proceso típica consiste en cargar agua tratada, añadir el polvo de forma controlada, recircular a través del dispositivo de dispersión seleccionado, hidratar en el recipiente, autorizar el lote y transferirlo a las etapas posteriores. La disposición de las tuberías debe diferenciar la recirculación de la transferencia hacia adelante, para impedir que una bebida sin procesar por completo evite la etapa de mezcla requerida.
Diseñe la transferencia en función del proceso posterior
La salida del tanque de mezcla es un límite operativo, no una simple conexión de boquilla. El equipo receptor puede requerir una presión de entrada estable, un contenido de aire limitado, una temperatura definida o un tamaño de partícula restringido. Confirme estos requisitos antes de seleccionar la bomba y las tuberías de transferencia.
El servicio de la bomba debe contemplar la bebida con la viscosidad máxima prevista y la resistencia de toda la ruta, incluidas válvulas, filtros, intercambiadores de calor y cambios de elevación. Compruebe las condiciones de aspiración disponibles, especialmente con líquidos calientes, niveles bajos en el tanque o productos espumosos. Un motor más grande no resuelve unas condiciones de aspiración insuficientes ni la entrada de aire en la línea.
Si el proceso posterior no puede detenerse entre lotes, un tanque higiénico de compensación o de reserva puede desacoplar la mezcla de la transferencia. Su tamaño debe corresponder a la interrupción que debe cubrir y a la tasa de producción. También añade tiempo de residencia, necesidades de limpieza y posibles problemas de sedimentación; por ello, los requisitos de agitación o recirculación deben evaluarse por separado.
La reutilización de equipos para bebidas requiere las mismas comprobaciones que la compra de equipos nuevos. Los conjuntos como el equipo industrial para la elaboración de cerveza incluyen recipientes y servicios de proceso, pero la capacidad cervecera por sí sola no demuestra que sean adecuados para mezclar polvos. La geometría del impulsor, el nivel mínimo de operación, las disposiciones de entrada del polvo, el drenaje y el acceso para la limpieza aún requieren una evaluación específica para cada aplicación.
Integre el diseño higiénico y las necesidades de servicios en la disposición
Un recipiente con conexiones para limpieza in situ no es automáticamente una instalación fácil de limpiar. La solución de limpieza debe llegar al agitador, al eje y a la zona del sello, a la entrada de polvo, a las conexiones de los instrumentos y a cualquier superficie oculta. El producto debe drenar del tanque y de las tuberías conectadas sin dejar zonas de acumulación no previstas.
Los residuos de proteínas, grasas e hidrocoloides pueden requerir condiciones de limpieza diferentes de las necesarias para soluciones simples de azúcar. Defina la secuencia de limpieza según los residuos reales, incluidas la concentración química, la temperatura, las condiciones de circulación y el tiempo de contacto. Confirme con el proveedor los requisitos de los dispositivos de limpieza y la capacidad de retorno; luego, verifique la cobertura y el rendimiento de limpieza durante la puesta en marcha.
Los equipos de inducción de polvo requieren especial atención, ya que los depósitos parcialmente humectados pueden permanecer en las gargantas de alimentación o en interfaces fuera del circuito principal de líquido. La manipulación de polvo seco y la limpieza del proceso húmedo también necesitan una separación clara para impedir que la humedad entre en las zonas que deben permanecer secas.
Los servicios deben evaluarse considerando las demandas simultáneas, no solo la potencia nominal individual de cada máquina. El calentamiento, el enfriamiento, la mezcla y la limpieza pueden coincidir en distintos puntos de la línea. Confirme la capacidad eléctrica, el suministro de agua caliente o vapor, la capacidad de refrigeración, el aire comprimido cuando sea necesario y el drenaje. Incluya en el plano de instalación el espacio de acceso para cambiar sellos, retirar mezcladores, reparar instrumentos y cargar polvo de forma segura.
Especifique el comportamiento de control en las interfaces entre equipos
Automatizar únicamente la velocidad del agitador deja sin controlar riesgos importantes del proceso. La secuencia debe verificar que haya suficiente líquido antes de añadir el polvo, mantener las condiciones de circulación requeridas, aplicar los límites de temperatura e impedir la descarga hasta que el lote cumpla los criterios de liberación.
Entre los enclavamientos útiles se incluyen la protección del mezclador por nivel bajo, la confirmación del caudal de recirculación antes de la inducción de polvo, la protección contra temperaturas elevadas y la verificación de la capacidad del equipo receptor antes de la transferencia. También deben controlarse las rutas del producto y de limpieza para evitar conexiones no previstas. Debe especificarse la confirmación de posición de las válvulas cuando una ruta incorrecta represente un riesgo significativo de contaminación o de proceso.
La instrumentación debe ser adecuada para la formulación. Las lecturas del refractómetro pueden ayudar a controlar la concentración en sistemas adecuados de sólidos disueltos, pero los ingredientes suspendidos complican la interpretación. La conductividad no es una medida universal de concentración. Algunas recetas requieren análisis de muestras de viscosidad, pH, dispersión o contenido de sólidos antes de su liberación.
Establezca las responsabilidades de los proveedores en un documento de interfaz compartido que cubra la ubicación de las boquillas, los tipos de conexión, los límites de presión y temperatura, las necesidades de servicios, las señales de control y la responsabilidad sobre bombas, válvulas, tuberías y software. Así se evita que las brechas entre el alcance del proveedor del tanque y el del integrador de la línea provoquen retrasos en la instalación.
Realice la puesta en marcha con producto, no solo con agua
Las pruebas con agua pueden demostrar la estanqueidad, el recorrido del producto, la respuesta de los instrumentos y el funcionamiento mecánico básico. No pueden demostrar la incorporación del polvo, el control de espuma, la hidratación ni el rendimiento de descarga con la viscosidad de producción.
Las pruebas de aceptación deben abarcar formulaciones que impongan distintas limitaciones: dificultad de humectación, alta viscosidad, sensibilidad a la espuma y volumen mínimo de operación. Acuerde criterios de aceptación medibles antes de las pruebas, incluidos el tiempo total del ciclo, la calidad de dispersión, la uniformidad de concentración, el control de temperatura, los residuos tras la descarga y el rendimiento de limpieza.
Pruebe la secuencia completa, incluida la transferencia a las etapas posteriores, la limpieza y la recuperación tras interrupciones. Una parada de la alimentación de polvo, la pérdida de recirculación o la falta de disponibilidad del tanque receptor deben dejar el proceso en un estado definido. La mezcla no es una etapa de eliminación microbiana; las temperaturas de hidratación, los tiempos de mantenimiento y cualquier tratamiento posterior deben ser coherentes con el proceso de seguridad alimentaria validado.
Autorice la instalación para producción únicamente cuando demuestre una preparación reproducible, un comportamiento de transferencia aceptable y una limpieza eficaz dentro del programa acordado. En ese momento, la capacidad del recipiente será un elemento verificado del rendimiento de la línea, no un sustituto de este.