









NOTICIAS
Validación CIP de tanques de mezcla: detección de residuos alrededor de deflectores y juntas
Un tanque de mezcla puede superar una inspección final del enjuague y, aun así, retener residuos de bebidas detrás de un deflector o dentro de la ranura de una junta. El agua de enjuague transparente, una conductividad aceptable y un ciclo CIP completado aportan evidencia útil del proceso, pero no permiten determinar que todas las superficies en contacto con el producto estén limpias. Para los equipos de calidad e inocuidad, la pregunta decisiva es si el procedimiento de limpieza elimina la suciedad pertinente de las zonas menos accesibles en condiciones de operación definidas.
Por tanto, la validación debe relacionar tres aspectos: las zonas con mayor probabilidad de retener residuos, los métodos de muestreo capaces de detectarlos y los criterios de aceptación vinculados a la siguiente producción. Si la solución de limpieza no llega a la interfaz de una junta, prolongar el ciclo puede servir de poco. Si un deflector crea una zona de sombra de pulverización, una muestra satisfactoria de la pared abierta del tanque no resuelve el riesgo.
Empiece por los residuos y la geometría
El desafío de limpieza depende de lo que procese el recipiente. Los residuos de bebidas con alto contenido de azúcar pueden disolverse fácilmente cuando están frescos, pero ser más difíciles de eliminar una vez secos. La pulpa de fruta puede acumularse en los puntos de fijación. Las bebidas con proteínas pueden dejar depósitos cuyo comportamiento cambia con la exposición al calor. Los residuos de elaboración y fermentación plantean otra preocupación: el material orgánico retenido puede favorecer la persistencia microbiana entre lotes.
Seleccione el desafío de validación en función de los productos y las condiciones de operación que encontrará realmente el tanque. Considere la formulación más difícil de limpiar, el mayor retraso permitido antes de la limpieza y cualquier etapa de calentamiento que modifique la suciedad. Un desafío basado únicamente en un producto fácil de limpiar ofrece un respaldo limitado para una gama de productos más amplia. Sin embargo, combinar todos los extremos en una prueba poco realista puede ocultar las condiciones de operación que se pretende abarcar con el procedimiento.
Inspeccione el recipiente antes de elegir los puntos de muestreo. Los planos ayudan a identificar posibles zonas de acumulación, pero la inspección debe confirmar la configuración instalada, incluidas las soldaduras, holguras, colocación de juntas y modificaciones. Entre las zonas prioritarias se incluyen:
- La cara posterior de cada deflector, especialmente cerca de la pared y debajo de los soportes.
- Las soldaduras y los puntos de fijación de los deflectores, donde pueden acumularse depósitos o restringirse el flujo de limpieza.
- Los cierres del eje del agitador y las ranuras accesibles de las juntas en contacto con el producto.
- Las juntas de las bocas de hombre, las válvulas de muestreo, los asientos de las válvulas de salida y las conexiones de las sondas.
- Los puntos bajos donde el tanque retiene líquido después del drenaje.
Distinga las superficies expuestas de las interfaces cerradas. La cara de un deflector puede estar al alcance de la pulverización y la inspección; una superficie de contacto comprimida de una junta puede recibir poco o ningún flujo de limpieza. Determine si cada interfaz está diseñada para CIP, requiere una secuencia de limpieza con accionamiento o debe desmontarse para la limpieza manual. El protocolo de validación debe reflejar esta diferencia.
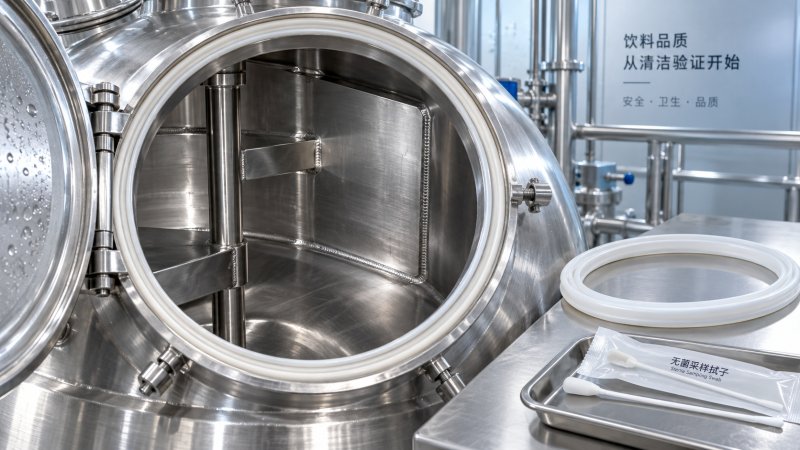
La inspección también requiere un plan de acceso seguro. Utilice inspección externa, equipos de inspección adecuados o desmontaje controlado cuando sea práctico. Toda entrada al recipiente debe cumplir los procedimientos aplicables del centro para espacios confinados, y la inspección cerca de un agitador requiere aislar las fuentes de energía peligrosas.
Separe la cobertura de limpieza de su eficacia
Una prueba de cobertura puede revelar zonas a las que el líquido de limpieza no llega adecuadamente. Un trazador fluorescente, como la riboflavina utilizada con un procedimiento apropiado, puede ayudar a identificar sombras de pulverización detrás de los deflectores y alrededor de los accesorios. Su utilidad es diagnóstica: muestra la distribución y eliminación del trazador en las condiciones de prueba. Por sí solo, no demuestra que se eliminen depósitos secos de bebidas ni que se controlen los microorganismos.
Realice la evaluación de cobertura con el dispositivo de pulverización instalado, los accesorios internos y la configuración de operación pertinente. Compruebe la presión y el caudal de suministro frente a los requisitos del dispositivo, y confirme que el dispositivo rotativo funciona correctamente. Si el movimiento del agitador forma parte de la limpieza, defina su secuencia y velocidad. Registre también el comportamiento del drenaje además de la humectación; el líquido acumulado puede retener suciedad o diluir la siguiente etapa de limpieza.
Esta distinción es especialmente útil en recipientes grandes. Por ejemplo, los tanques de leche de 10000L con bolas de pulverización rotativas y agitadores de paletas de baja velocidad ilustran la necesidad de evaluar la distribución de la pulverización alrededor de los componentes internos. La construcción de acero inoxidable y un dispositivo CIP instalado son características de diseño que se deben evaluar; la validación de la limpieza sigue dependiendo del recipiente ensamblado, la suciedad y el ciclo real.
Si la cobertura es satisfactoria, pero quedan residuos, investigue la química de limpieza y las condiciones de operación. Confirme la concentración del detergente, el tiempo de exposición, la temperatura en los puntos pertinentes y la secuencia de enjuague y lavado. La temperatura de la línea de suministro, por sí sola, puede no reflejar las condiciones de una superficie distante. Revise si la química elegida es adecuada para el depósito y compatible con las juntas y otros materiales mojados.
Modifique las variables identificadas de forma controlada. Una exposición más prolongada puede ayudar cuando un depósito recibe suficiente solución de limpieza. Los residuos persistentes en una zona protegida pueden requerir cambios en la disposición de pulverización, la geometría del componente o el acceso para la limpieza. Aumentar la concentración química sin comprender la causa puede provocar daños en los materiales y problemas de enjuague.
Utilice un muestreo que permita responder a la pregunta sobre el fallo
El muestreo directo de superficies es especialmente valioso cuando preocupa la presencia localizada de residuos. Defina con precisión cada ubicación de hisopado mediante fotografías o planos marcados y, cuando sea práctico, especifique el área muestreada. Incluya la parte posterior de los deflectores y las interfaces de juntas pertinentes, en lugar de sustituirlas por superficies cercanas de fácil acceso. En el caso de ranuras irregulares, documente la técnica de muestreo para que los resultados puedan interpretarse de forma coherente entre operadores.
Las muestras de enjuague pueden complementar la evaluación, especialmente cuando el acceso directo es limitado. Su punto débil es la dilución y la recuperación incierta: los residuos en una cavidad estancada pueden aportar muy poco a un volumen grande de enjuague. Por ello, los resultados satisfactorios de la línea de retorno deben interpretarse junto con la evidencia obtenida de superficies específicas. Si no se puede tomar una muestra directa en una ubicación crítica, documente cómo el método alternativo puede detectar allí la contaminación.
Elija el método analítico según el peligro o el tipo de suciedad:
- Inspección visual identifica películas, partículas, decoloración y líquido acumulado, dentro de las limitaciones de iluminación y acceso.
- Pruebas de ATP proporcionan una indicación rápida de material biológico, pero los resultados dependen del sistema de muestreo y de posibles interferencias químicas. No demuestran la ausencia de patógenos ni de un alérgeno específico.
- Pruebas específicas de proteínas o alérgenos pueden respaldar las evaluaciones pertinentes de cambio de producto cuando el método es adecuado para los residuos y la superficie.
- Muestreo microbiológico evalúa los organismos recuperables según el método seleccionado y las condiciones de muestreo.
- Análisis químico puede detectar marcadores del producto o residuos de agentes de limpieza cuando preocupa la transferencia de residuos.
La recuperación de la muestra es tan importante como la sensibilidad del instrumento. Evalúe si el hisopo y el procedimiento de extracción recuperan el objetivo del acero inoxidable y del material de junta pertinente. Determine si el detergente o desinfectante residual interfiere en la detección; los métodos microbiológicos pueden requerir una neutralización adecuada. Incluya controles apropiados para distinguir una superficie limpia de una recuperación deficiente o un ensayo inhibido.
Defina el momento del muestreo. La eliminación de suciedad se evalúa mejor en una etapa en la que la sanitización posterior no oculte el resultado. La aceptación microbiológica puede requerir una evaluación después de la sanitización o tras el período permitido de mantenimiento en limpio. Estas mediciones evalúan resultados diferentes y deben identificarse por separado en el protocolo.
Defina los criterios de aceptación antes de la prueba e investigue los fallos en el lugar donde ocurren
No existe un límite universal de hisopado que demuestre que todos los tanques de mezcla de bebidas están limpios. Establezca los criterios de aceptación antes de la ejecución, teniendo en cuenta los peligros del producto, la posible transferencia de residuos, la capacidad analítica y los requisitos reglamentarios o del cliente aplicables. No adopte un umbral de ATP de otro instrumento o centro sin determinar que sea adecuado.
Un protocolo defendible combina condiciones visuales especificadas con límites analíticos pertinentes y parámetros de ciclo requeridos. Para cambios de producto con alérgenos, relacione la capacidad de detección del método y la cobertura del muestreo con la evaluación de la transferencia de residuos. En el caso de los residuos químicos, determine qué puede demostrar la medición de enjuague seleccionada. La conductividad puede ayudar a confirmar la eliminación de productos químicos de limpieza conductores, pero no demuestra la eliminación de todos los residuos orgánicos.
La conformidad del equipo y la validación de la limpieza en el centro también tienen alcances distintos. Las directrices de diseño higiénico, incluidas las directrices pertinentes de EHEDG o los requisitos 3-A aplicables, pueden orientar la evaluación de la facilidad de limpieza. Compruebe el alcance del equipo en el que se basa cualquier declaración de certificación. Esto no sustituye la evidencia de que el procedimiento operativo del centro elimina una suciedad específica de bebidas.
Cuando falla una muestra de un deflector o una junta, conserve la importancia específica de su ubicación. Promediarla con muestras satisfactorias de otras zonas oculta el problema. Investigue el depósito, el estado del componente, el acceso de limpieza, el rendimiento del muestreo y los parámetros de ciclo registrados. Corrija la causa identificada y, después, repita la evaluación afectada y determine si es necesario ampliar la validación.
El registro final debe definir los productos, las condiciones de suciedad, la configuración del equipo, los parámetros de limpieza, las ubicaciones y los métodos de muestreo, los límites, las desviaciones y los resultados que respaldan la aprobación. La ejecución satisfactoria repetida debe demostrar consistencia, con un alcance justificado por el riesgo y la variabilidad. Los cambios en juntas, deflectores, dispositivos de pulverización, formulaciones o recetas de limpieza deben dar lugar a una evaluación de si esa evidencia sigue siendo aplicable. Cuando los residuos reaparecen repetidamente en la misma interfaz, esa ubicación requiere una decisión de ingeniería o mantenimiento antes de aceptar el procedimiento de limpieza.