









NOTICIAS
Pruebas de aceptación de tanques de mezcla que deben incluirse en una solicitud de cotización de equipos para bebidas
Una solicitud de cotización para un tanque de mezcla debe definir la aceptación mediante resultados del proceso medibles: composición uniforme dentro de un tiempo de mezcla acordado, superficies en contacto con el producto que puedan limpiarse, construcción sin fugas y control fiable de la temperatura cuando sea necesario. La capacidad nominal por sí sola no demuestra ninguno de estos aspectos. El programa de pruebas debe especificar el líquido de prueba, las condiciones de operación, los puntos de muestreo, los instrumentos, los límites de aceptación y las pruebas documentales requeridas antes del envío y después de la instalación.
Separe las pruebas de aceptación en fábrica (FAT) de las pruebas de aceptación en sitio (SAT). Las pruebas en fábrica verifican la calidad de construcción y el rendimiento en condiciones documentadas. Las pruebas en sitio confirman que el tanque instalado funciona con las tuberías, los servicios, los controles y el proceso de bebidas reales. Una prueba de agua en fábrica no permite demostrar el rendimiento de mezcla de un jarabe viscoso ni la eficacia de limpieza frente a residuos de zumo secos.
Defina el lote de prueba antes de comparar cotizaciones
Los límites de aceptación solo tienen sentido cuando se fija el intervalo de operación. Indique por separado los volúmenes de trabajo mínimo y máximo y la capacidad total del recipiente. Incluya la viscosidad del producto a la temperatura de procesamiento, las diferencias de densidad entre los ingredientes, el contenido de sólidos, el orden de adición y las restricciones relativas a la espuma o la incorporación de oxígeno. Para las bebidas carbonatadas, especifique las condiciones de presión requeridas y los criterios de retención de la carbonatación.
Identifique en la cotización el sistema de mezcla: agitador, circuito de recirculación externo o una combinación de ambos. En el caso de la recirculación, incluya en el alcance de la prueba la bomba, la posición de la boquilla de retorno, la configuración de las tuberías y las condiciones de caudal. De lo contrario, el comportamiento de un tanque probado con una bomba temporal de fábrica podría diferir del que tendrá con el circuito de transferencia instalado.
El uso de un líquido sustituto debe justificarse documentalmente. El agua con un trazador soluble resulta útil para evaluar la distribución de líquidos, pero no reproduce la humectación de polvos, la suspensión de pulpa ni la dispersión de jarabe concentrado. Cuando estas funciones determinan la idoneidad, incluya una prueba representativa del proceso o reserve su aceptación para las SAT.
Convierta la uniformidad de la mezcla en una prueba de muestreo
Especifique la propiedad medida que representa el éxito de la mezcla. La concentración de sólidos solubles puede ser adecuada para la dilución de jarabe; otra formulación podría requerir acidez, conductividad o un análisis específico de un ingrediente. La medición debe permitir distinguir las diferencias esperadas y ser fiable a la temperatura de prueba. Por ejemplo, la conductividad requiere compensación de temperatura y una concentración de trazador dentro del intervalo útil del instrumento.
Tome muestras en puntos que permitan detectar una circulación deficiente: zonas superior, media e inferior, además de la salida cuando corresponda. Una única válvula de muestreo solo demuestra la composición en ese punto. Exija un método de muestreo acordado que evite líneas de muestra estancadas y que no altere el lote lo suficiente como para ocultar una zona muerta.
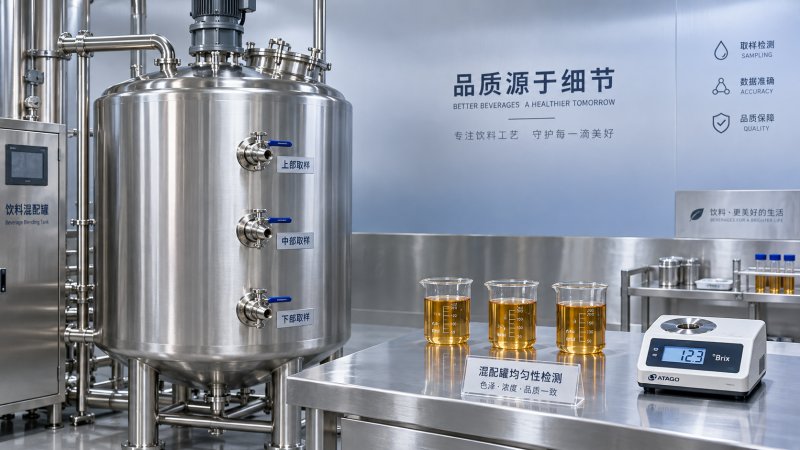
Defina cuándo empieza a contar el tiempo de mezcla, si se incluye el tiempo de adición de ingredientes y si la mezcla continúa durante el muestreo. Registre la velocidad del agitador o el caudal de recirculación, la temperatura del líquido, el nivel de llenado y el orden de adición. Pruebe ambos extremos del intervalo de volumen de trabajo requerido: un tanque lleno pone a prueba la distancia de circulación, mientras que un nivel de llenado bajo puede revelar una inmersión deficiente del impulsor o una agitación excesiva de la superficie.
El criterio de aprobación debe exigir que todas las muestras especificadas cumplan la tolerancia de composición acordada dentro del tiempo máximo de mezcla. Un promedio aceptable puede ocultar concentraciones locales inaceptables. Exprese las tolerancias en unidades pertinentes para la receta y tenga en cuenta la incertidumbre de medición. Las lecturas repetidas después del primer resultado aparentemente satisfactorio ayudan a establecer si la uniformidad se mantiene estable.
Si la espuma, la incorporación de oxígeno o el daño a los sólidos afectan la calidad del producto, añada un criterio y un método de medición independientes. Una homogeneización rápida conseguida mediante un vórtice inaceptable constituye un resultado fallido cuando el control del oxígeno forma parte de los requisitos del proceso.
Verifique los materiales y la fabricación antes de cerrar los accesos
Exija registros de materiales trazables hasta la envolvente en contacto con el producto, el fondo, las boquillas y los demás componentes mojados. También es necesario identificar los materiales de las juntas y los asientos de válvula y comprobar su compatibilidad con la bebida y los productos químicos de limpieza. Cuando se especifique la identificación positiva de materiales, defina su alcance y conserve los resultados asociados a las referencias de los componentes.
La inspección de soldaduras debe abarcar el acabado interno, las grietas, las picaduras, la falta de fusión cuando sea detectable mediante el método seleccionado y las hendiduras que retengan producto. Las fotografías de inspección deben incluir referencias de ubicación. Especifique qué áreas requieren examen visual y cuáles necesitan exámenes adicionales adecuados al diseño de fabricación; una declaración genérica de que las soldaduras están «probadas» no define el alcance.
La aceptación del acabado superficial requiere un método de medición y ubicaciones definidos, incluidas zonas de soldadura representativas. Una envolvente pulida no demuestra el estado detrás de los accesorios ni alrededor de una boca de hombre. Incluya registros de la limpieza y el tratamiento superficial especificados después de la fabricación, junto con la inspección de las áreas inaccesibles antes de que el montaje las cierre.
Por ejemplo, los tanques de vino de acero inoxidable de 15000L indicados incluyen construcción de acero inoxidable 304, una camisa de refrigeración, una bola de pulverización giratoria y un fondo inclinado. Estas características sugieren pruebas de materiales, camisa, cobertura de pulverización y drenaje. La descripción de fermentación y almacenamiento no demuestra el rendimiento de mezcla; cualquier función de agitación o recirculación requiere su propia especificación y prueba.
Distinga las pruebas de fugas del recipiente, la camisa y las válvulas
La solicitud de cotización debe exigir un procedimiento escrito de prueba de fugas que identifique cada límite de prueba, el medio, la presión o la altura de líquido, la duración, la precisión de los instrumentos y el criterio de aceptación. Los circuitos del recipiente y de la camisa tienen límites de diseño distintos y deben probarse en consecuencia. Las condiciones de prueba deben mantenerse dentro del diseño aprobado y del procedimiento de prueba aplicable; un recipiente atmosférico no debe tratarse como un equipo apto para presión.
Registre las observaciones de fugas en soldaduras, accesorios, bocas de hombre, sellos y conexiones. Cuando sea importante el aislamiento de las válvulas, incluya criterios de aceptación de fugas por el asiento separados de los de fugas externas. Inspeccione si hay deformación permanente después de las pruebas y defina cualquier examen requerido de las áreas reparadas.
El dispositivo de alivio de presión/vacío debe verificarse con respecto a los requisitos aprobados de protección del recipiente. Su mera presencia no demuestra que la protección sea adecuada durante el llenado, el vaciado, la refrigeración o la limpieza. Las vías de ventilación instaladas y las posibles restricciones deben incluirse en las SAT.
Demuestre la cobertura de limpieza y, después, evalúe la eliminación de residuos
Una bola de pulverización giratoria proporciona un medio de limpieza, pero su eficacia depende de la presión y el caudal de suministro, la posición y las obstrucciones. Exija una prueba de cobertura mediante un método acordado con un trazador visible o fluorescente. Incluya la parte inferior de la boca de hombre, el interior de las boquillas, los accesorios de los instrumentos y las zonas ocultas por los componentes internos. Registre las condiciones de entrada del dispositivo de limpieza durante la prueba.
La prueba de cobertura demuestra que el líquido de limpieza llega a una superficie. La prueba de eliminación de residuos determina si el ciclo de limpieza especificado elimina la suciedad pertinente. Para zumo, jarabe u otros depósitos persistentes, defina la suciedad representativa, las condiciones de exposición o secado, los productos químicos de limpieza, la temperatura, el tiempo de circulación y los puntos de muestreo.
La aceptación debe basarse en un método acordado de detección de residuos con un límite de detección adecuado. La conductividad del enjuague final, por sí sola, no demuestra que se hayan eliminado todos los residuos de bebida. Cuando se requiera validación microbiológica, defínala por separado de la limpieza física y de la cobertura de pulverización.
Incluya una prueba de drenaje con el tanque en la orientación prevista para su instalación. Registre la ubicación del líquido retenido después del período de drenaje especificado, incluidas las cavidades de las válvulas y las tuberías conectadas. Un fondo inclinado pierde el beneficio previsto si la alineación de la instalación o una salida elevada provoca acumulaciones.
Adapte las pruebas de temperatura y control a las funciones reales
Para un tanque de mezcla con camisa, especifique la temperatura inicial, la temperatura objetivo, el volumen del lote, las propiedades del líquido de prueba, la temperatura de entrada del servicio y el caudal del servicio. Acuerde si la aceptación se refiere al tiempo de enfriamiento, al tiempo de calentamiento, a la uniformidad de temperatura o a los tres aspectos. Un resultado de temperatura sin las condiciones del servicio no permite una comparación significativa.
Compare las lecturas de temperatura instaladas con una referencia calibrada y tome muestras en ubicaciones adicionales cuando sea probable que haya estratificación. La precisión del sensor y la uniformidad del lote son resultados distintos: una sonda correctamente calibrada puede estar situada en una zona no representativa.
Las pruebas funcionales deben abarcar la secuencia de control instalada, las alarmas y los enclavamientos pertinentes. Por ejemplo, deben incluir impedir que el agitador funcione por debajo del nivel de líquido permitido y verificar la respuesta definida ante una falla del sensor. Registre las respuestas reales del equipo y las condiciones de restablecimiento.
Incluya en la solicitud de cotización las pruebas de aceptación y el tratamiento de fallas
Utilice una matriz de aceptación para mantener visibles las obligaciones de prueba durante la cotización, la fabricación y la puesta en marcha.
Indique qué pruebas fallidas impiden el envío o la aceptación final, quién proporciona los materiales de prueba y quién asume los costos de corrección y repetición de las pruebas. Exija que se registren las desviaciones junto con su efecto en el resultado. La aceptación final debe realizarse una vez cerradas las fallas acordadas, y los planos revisados y los registros de prueba deben corresponder al equipo entregado.